Il primo layer non attacca? Cosa fa la stampante da sola, e cosa resta a voi
Quando una stampa si stacca a metà, quasi sempre è partita male dal primo layer. Cosa fa da sola una stampante 3D moderna (livellamento a mappa, piatto riscaldato, camera chiusa) e cosa resta a voi: piatto pulito, distanza dell'ugello, primo strato più lento.
In sintesi
- Quando una stampa si stacca a metà, quasi sempre è partita male dal primo layer.
- Una stampante moderna misura il piatto e lo scalda da sola; il piatto pulito, la distanza dell'ugello e un primo strato più lento restano a voi.
- PLA e PETG non hanno bisogno della camera chiusa; per ABS, ASA e nylon PA6 la riga da guardare nella scheda è la camera chiusa.
Perché il primo layer decide la stampa
Il primo layer è la base su cui sta tutto il resto. Se non aderisce al piatto, la stampa può staccarsi a metà, oppure gli angoli si alzano mentre gli strati sopra si raffreddano. Un buon primo layer è liscio e uniforme: linee che si toccano senza spazi e senza creste, uguali su tutto il piatto (Bambu Lab Wiki).
Cosa fa la stampante da sola
Tre righe della scheda di MakerSpecs dicono quanta parte del lavoro si prende la macchina.
Livellamento automatico (a mappa, a un punto, assente). Con il livellamento a mappa la stampante tasta il piatto in una griglia di punti distribuiti su tutta la superficie e ne costruisce una mappa virtuale (Prusa Knowledge Base); mentre stampa alza e abbassa l'ugello per seguire le ondulazioni del piatto. Con il livellamento a un punto misura solo l'altezza in un punto. Senza, il livellamento si fa a mano: un foglio di carta fra ugello e piatto, regolando la vite di ogni angolo finché l'ugello sfiora appena la carta (Bambu Lab Wiki, A1).
Piatto riscaldato (temperatura massima del piatto). La temperatura massima dichiarata decide quali materiali si possono stampare: il PLA vuole 50 °C (122 °F), il PETG 70 °C (158 °F), ABS e ASA 100 °C (212 °F). Un piatto che si ferma a 80 °C (176 °F) copre PLA e PETG, non l'ABS. L'elenco completo è nella tabella più sotto.
Camera chiusa. Serve ai materiali che si ritirano molto raffreddandosi: nel nostro catalogo ABS, ASA e nylon PA6. La plastica lontana dal piatto si raffredda, si ritira e tira su gli angoli; la Prusa Knowledge Base lo attribuisce allo sbalzo di temperatura fra l'ugello e l'aria intorno (Warping). Al PLA non serve, e la stessa Prusa avverte che stampare PLA o PETG in una camera chiusa potrebbe non essere una buona idea.
Cosa resta a chi stampa
- Il piatto pulito. Il grasso delle dita basta a rovinare l'adesione. Il piatto si tocca dai bordi, e ogni tanto si lava con acqua calda e un po' di detersivo per piatti: Bambu Lab raccomanda acqua e detersivo e di non toccare la superficie (Bambu Lab Wiki), Prusa raccomanda l'alcol isopropilico per la pulizia di tutti i giorni e acqua e detersivo quando non basta più (Prusa Knowledge Base). Controllate le istruzioni del vostro piatto: alcune superfici hanno regole proprie.
- La temperatura giusta per il materiale. Di solito la propone lo slicer, una volta scelti il filamento e il tipo di piatto; in Bambu Studio, scegliere il tipo di piatto sbagliato vuol dire stampare col piatto troppo freddo. Il PETG vuole il piatto una ventina di gradi più caldo del PLA: 20 °C (36 °F).
- La distanza dell'ugello (Z-offset, "quanto schiaccia"). È la regolazione che dipende dal vostro piatto e dal vostro filamento. Prusa la chiama Live Adjust Z: si regola di fino mentre si stampa il primo layer.
- Il primo strato più lento. Prusa suggerisce circa il 75 % della velocità normale per i primi tre strati; Bambu Lab porta come esempio 30 mm/s per le pareti esterne. Le linee più lente hanno più tempo per legarsi.
- Guardare il primo strato prima di andare via. Ci vogliono un paio di minuti, ed è il momento in cui si può ancora fermare la stampa.
Come si riconosce
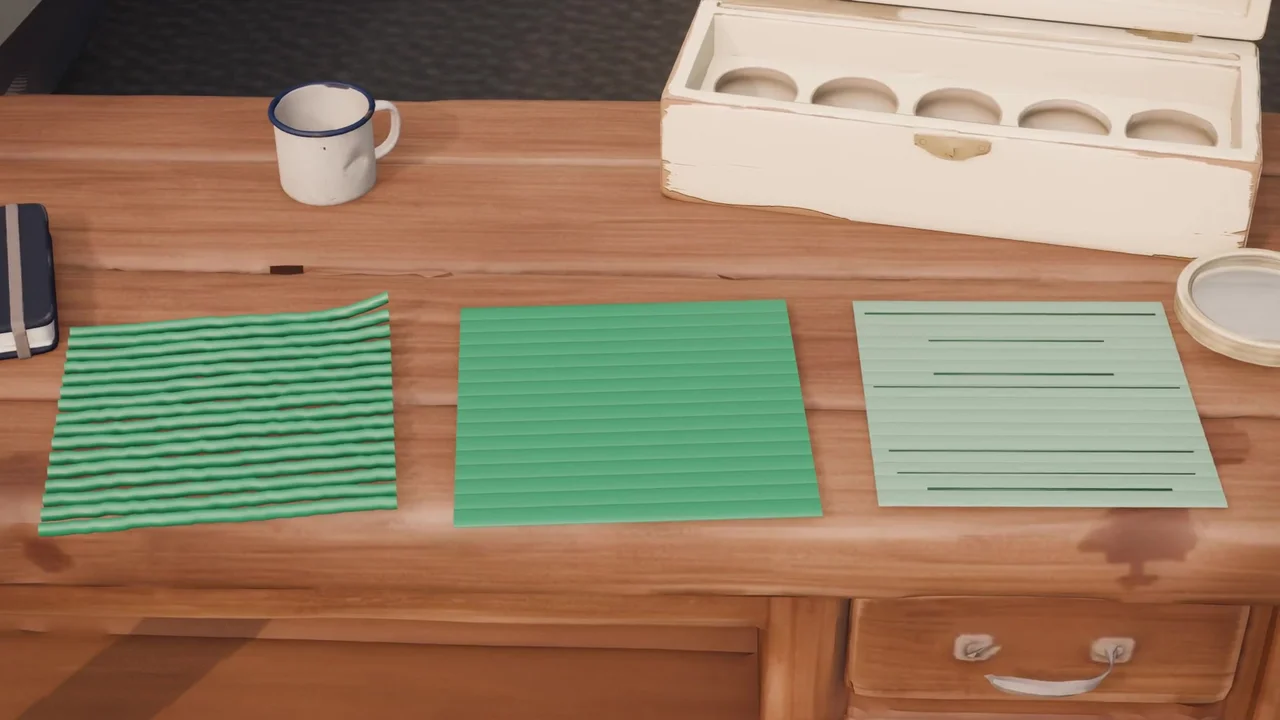
| Ugello | Cosa si vede |
|---|---|
| Troppo alto | Linee tonde che non si toccano, come spaghetti; aderiscono appena e al primo angolo si sollevano |
| Giusto | Linee piatte che si toccano, superficie liscia e uniforme |
| Troppo basso | Strato sottile, quasi trasparente o rigato; l'ugello striscia e gratta il piatto |
Come si corregge: nel menu della stampante si regola la distanza dell'ugello (Z-offset, Live Adjust Z) un passo alla volta, e si ristampa il primo layer. Prusa avverte di non compensare la scarsa adesione abbassando l'ugello: se il piatto è sporco o la temperatura è sbagliata, la colpa non è della distanza.
Quando si stacca
| Sintomo | Causa probabile | Cosa fare |
|---|---|---|
| Il primo layer non attacca da nessuna parte | Piatto sporco, o tipo di piatto o temperatura sbagliati | Lavare il piatto; controllare materiale e tipo di piatto nello slicer |
| Attacca in alcune zone e in altre no | Grasso in alcuni punti, o livellamento che non corrisponde più al piatto | Pulire il piatto; rifare la calibrazione del livellamento |
| Gli angoli si alzano durante la stampa | Il materiale si ritira raffreddandosi (ABS, ASA, nylon) | Camera chiusa; brim nello slicer |
| La stampa si stacca a metà | Il primo layer è partito male | Tornare al primo layer: piatto pulito, distanza, velocità |
| L'ugello gratta il piatto | Ugello troppo basso | Alzare lo Z-offset di un passo |
Materiali: temperatura del piatto e camera chiusa
| Materiale | Piatto | Camera chiusa |
|---|---|---|
| PLA | 50 °C (122 °F) | non serve |
| PETG | 70 °C (158 °F) | non serve |
| TPU | 45 °C (113 °F) | non serve |
| ABS | 100 °C (212 °F) | serve |
| ASA | 100 °C (212 °F) | serve |
| Nylon PA6 | 90 °C (194 °F) | serve |
| Nylon PA12 | 70 °C (158 °F) | non serve |
Valori dal catalogo dei materiali di MakerSpecs. Per scegliere fra i due filamenti più diffusi, vedi PLA o PETG.
Nel catalogo
Delle 107 stampanti FDM del catalogo di MakerSpecs, 93 dichiarano il livellamento a mappa, quasi nove su dieci, e nessuna si ferma a un punto solo (le altre 14 non lo dichiarano). 86 scaldano il piatto a 100 °C (212 °F) o più: otto su dieci. La riga che divide il catalogo a metà è la camera chiusa: 46 ce l'hanno, 48 no, 13 non la dichiarano. Un esempio: la Bambu Lab A1 ha il livellamento a mappa e il piatto fino a 100 °C (212 °F), senza camera chiusa. Tutte le macchine: stampanti 3D FDM. Valori massimi dichiarati dai produttori, numeri al 22 ottobre 2026.
Chi deve fare cosa
- Stampante con il livellamento a mappa: lasciatelo fare, e tenete attiva la calibrazione del livellamento all'inizio di ogni stampa, come raccomanda Bambu Lab. A voi restano il piatto pulito, la distanza e la velocità.
- Stampante vecchia o usata senza mappa: il foglio di carta, angolo per angolo, poi un secondo giro, perché ogni vite influenza le altre.
- Se comprate per stampare PLA o PETG: livellamento a mappa e piatto caldo ormai sono la norma (93 e 86 stampanti su 107), non un extra da pagare, e la camera chiusa non vi serve.
- Se stamperete ABS, ASA o nylon: la riga da guardare nella scheda è la camera chiusa.
Guardate Captain Benchy che lo spiega nel video del 22 ottobre.
Fonti
- Prusa Knowledge Base: First layer issues, Live adjust Z, Mesh bed leveling, Warping
- Bambu Lab Wiki: First layer not sticking, Identify and fix first layer issues with a test print, A1 manual bed tramming
- Catalogo di MakerSpecs: materiali e schede delle stampanti FDM.