La première couche n'adhère pas ? Ce que l'imprimante fait toute seule, et ce qui reste à votre charge
Quand une impression se décolle à mi-parcours, elle a presque toujours mal commencé dès la première couche. Ce qu'une imprimante 3D moderne fait toute seule (maillage, plateau chauffant, chambre fermée) et ce qui reste à vous : plateau propre, distance de la buse, première couche lente.
En bref
- Quand une impression se décolle à mi-parcours, elle a presque toujours mal commencé dès la première couche.
- Une imprimante moderne mesure le plateau et le chauffe toute seule ; le plateau propre, la distance de la buse et une première couche plus lente restent à votre charge.
- Le PLA et le PETG n'ont pas besoin de chambre fermée ; pour l'ABS, l'ASA et le nylon PA6, la ligne à regarder dans la fiche est la chambre fermée.
Pourquoi la première couche décide de l'impression
La première couche est la base sur laquelle repose tout le reste. Si elle n'adhère pas au plateau, l'impression peut se décoller à mi-parcours, ou les coins se soulèvent pendant que les couches du dessus refroidissent. Une bonne première couche est lisse et uniforme : des lignes qui se touchent sans espaces et sans bourrelets, identiques sur tout le plateau (Bambu Lab Wiki).
Ce que l'imprimante fait toute seule
Trois lignes de la fiche MakerSpecs indiquent quelle part du travail la machine prend en charge.
Nivellement automatique (par maillage, en un point, ou absent). Avec le nivellement par maillage, l'imprimante palpe le plateau sur une grille de points répartis sur toute sa surface et en construit une carte virtuelle (Prusa Knowledge Base) ; pendant l'impression, elle monte et descend la buse pour suivre les ondulations du plateau. Avec le nivellement en un point, elle ne mesure la hauteur qu'à un seul endroit. Sans, le nivellement se fait à la main : une feuille de papier entre la buse et le plateau, en réglant la vis de chaque coin jusqu'à ce que la buse effleure juste le papier (Bambu Lab Wiki, A1).
Plateau chauffant (température maximale du plateau). La température maximale déclarée décide des matériaux que l'on peut imprimer : le PLA veut 50 °C (122 °F), le PETG 70 °C (158 °F), l'ABS et l'ASA 100 °C (212 °F). Un plateau qui s'arrête à 80 °C (176 °F) couvre le PLA et le PETG, pas l'ABS. La liste complète est dans le tableau plus bas.
Chambre fermée. Elle est nécessaire aux matériaux qui se rétractent beaucoup en refroidissant : dans notre catalogue l'ABS, l'ASA et le nylon PA6. Le plastique éloigné du plateau refroidit, se rétracte et soulève les coins ; la Prusa Knowledge Base l'attribue à l'écart brutal de température entre la buse et l'air ambiant (Warping). Le PLA n'en a pas besoin, et Prusa elle-même signale qu'imprimer du PLA ou du PETG dans une enceinte n'est peut-être pas une bonne idée.
Ce qui reste à votre charge
- Un plateau propre. La graisse des doigts suffit à gâcher l'adhérence. On tient le plateau par les bords, et de temps en temps on le lave à l'eau chaude avec un peu de liquide vaisselle : Bambu Lab recommande eau et détergent et de ne pas toucher la surface (Bambu Lab Wiki), Prusa recommande l'alcool isopropylique pour le nettoyage courant et l'eau savonneuse quand cela ne suffit plus (Prusa Knowledge Base). Vérifiez les instructions de votre plateau : certaines surfaces ont leurs propres règles.
- La bonne température de plateau pour le matériau. Le slicer la propose en général une fois le filament et le type de plateau choisis ; dans Bambu Studio, choisir le mauvais type de plateau revient à imprimer avec un plateau trop froid. Le PETG veut un plateau environ 20 °C (36 °F) plus chaud que le PLA.
- La distance de la buse (Z-offset, « combien elle écrase »). C'est le réglage qui dépend de votre plateau et de votre filament. Prusa l'appelle Live Adjust Z : on l'affine pendant l'impression de la première couche.
- Une première couche plus lente. Prusa suggère environ 75 % de la vitesse normale pour les trois premières couches ; Bambu Lab donne en exemple 30 mm/s pour les parois extérieures. Des lignes plus lentes ont plus de temps pour se lier.
- Regarder la première couche avant de partir. Cela prend quelques minutes, et c'est le moment où l'on peut encore arrêter l'impression.
Comment la reconnaître
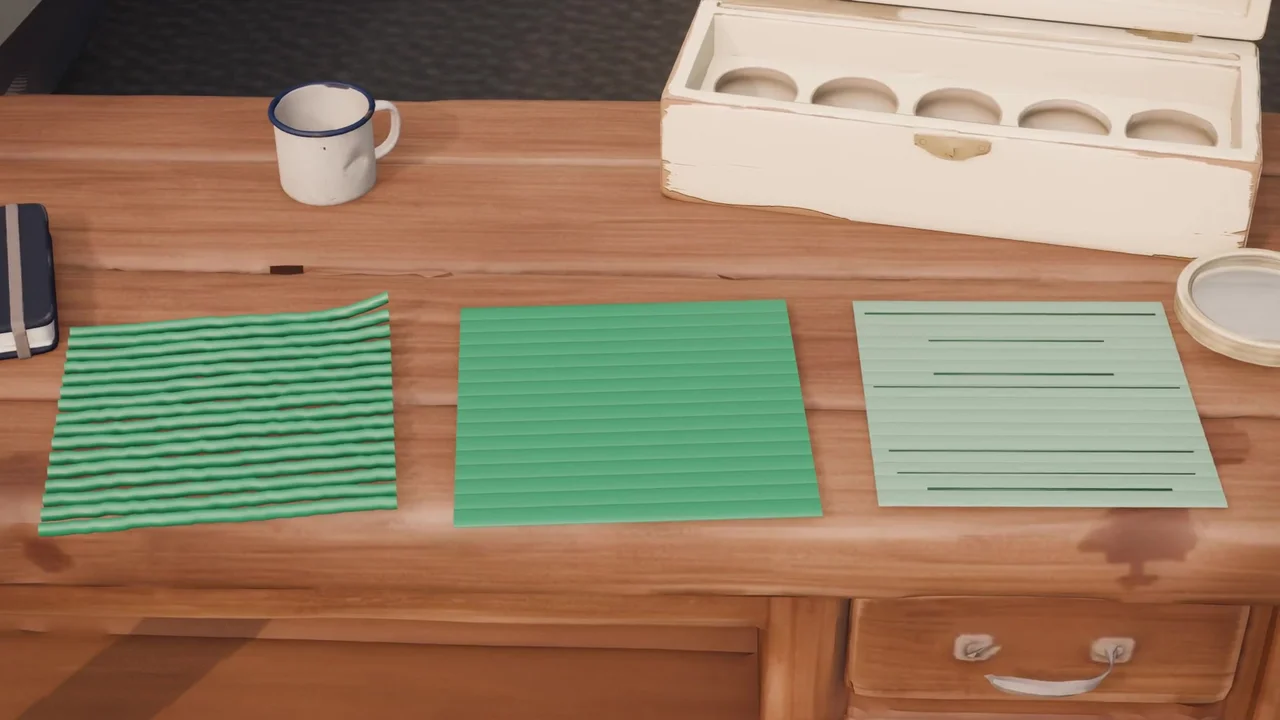
| Buse | Ce que l'on voit |
|---|---|
| Trop haute | Des lignes rondes qui ne se touchent pas, comme des spaghettis ; elles adhèrent à peine et se soulèvent au premier coin |
| Juste | Des lignes plates qui se touchent, une surface lisse et uniforme |
| Trop basse | Une couche fine, presque transparente ou striée ; la buse frotte et raye le plateau |
Comment corriger : dans le menu de l'imprimante, on règle la distance de la buse (Z-offset, Live Adjust Z) un petit pas à la fois, et on réimprime la première couche. Prusa déconseille de compenser une mauvaise adhérence en abaissant la buse : si le plateau est sale ou la température mauvaise, la distance n'y est pour rien.
Quand ça se décolle
| Symptôme | Cause probable | Que faire |
|---|---|---|
| La première couche n'adhère nulle part | Plateau sale, ou mauvais type de plateau ou mauvaise température | Laver le plateau ; vérifier le matériau et le type de plateau dans le slicer |
| Elle adhère à certains endroits et pas à d'autres | De la graisse par endroits, ou un nivellement qui ne correspond plus au plateau | Nettoyer le plateau ; refaire la calibration du nivellement |
| Les coins se soulèvent pendant l'impression | Le matériau se rétracte en refroidissant (ABS, ASA, nylon) | Chambre fermée ; bordure (brim) dans le slicer |
| L'impression se décolle à mi-parcours | La première couche a mal commencé | Revenir à la première couche : plateau propre, distance, vitesse |
| La buse raye le plateau | Buse trop basse | Remonter le Z-offset d'un pas |
Matériaux : température du plateau et chambre fermée
| Matériau | Plateau | Chambre fermée |
|---|---|---|
| PLA | 50 °C (122 °F) | pas nécessaire |
| PETG | 70 °C (158 °F) | pas nécessaire |
| TPU | 45 °C (113 °F) | pas nécessaire |
| ABS | 100 °C (212 °F) | nécessaire |
| ASA | 100 °C (212 °F) | nécessaire |
| Nylon PA6 | 90 °C (194 °F) | nécessaire |
| Nylon PA12 | 70 °C (158 °F) | pas nécessaire |
Valeurs du catalogue des matériaux de MakerSpecs. Pour choisir entre les deux filaments les plus courants, voir PLA ou PETG.
Dans le catalogue
Sur les 107 imprimantes FDM du catalogue MakerSpecs, 93 déclarent un nivellement par maillage, presque neuf sur dix, et aucune ne se limite à un seul point (les 14 autres ne le déclarent pas). 86 chauffent le plateau à 100 °C (212 °F) ou plus : huit sur dix. La ligne qui partage le catalogue en deux est la chambre fermée : 46 en ont une, 48 non, 13 ne la déclarent pas. Un exemple : la Bambu Lab A1 a le nivellement par maillage et un plateau jusqu'à 100 °C (212 °F), sans chambre fermée. Toutes les machines : imprimantes 3D FDM. Valeurs maximales déclarées par les fabricants, chiffres au 22 octobre 2026.
Qui doit faire quoi
- Imprimante avec nivellement par maillage : laissez-la faire, et gardez la calibration du nivellement activée au début de chaque impression, comme le recommande Bambu Lab. Il vous reste le plateau propre, la distance et la vitesse.
- Imprimante ancienne ou d'occasion sans maillage : la feuille de papier, coin par coin, puis un second tour, parce que chaque vis influe sur les autres.
- Si vous achetez pour imprimer du PLA ou du PETG : nivellement par maillage et plateau chauffant sont désormais la norme (93 et 86 imprimantes sur 107), pas un supplément à payer, et vous n'avez pas besoin de chambre fermée.
- Si vous imprimerez de l'ABS, de l'ASA ou du nylon : la ligne à regarder dans la fiche est la chambre fermée.
Regardez Captain Benchy l'expliquer dans la vidéo du 22 octobre.
Sources
- Prusa Knowledge Base: First layer issues, Live adjust Z, Mesh bed leveling, Warping
- Bambu Lab Wiki: First layer not sticking, Identify and fix first layer issues with a test print, A1 manual bed tramming
- Catalogue MakerSpecs : matériaux et fiches des imprimantes FDM.