¿La primera capa no se pega? Lo que la impresora hace sola y lo que sigue siendo cosa tuya
Cuando una impresión se despega a mitad, casi siempre empezó mal desde la primera capa. Lo que una impresora 3D moderna hace sola (nivelación por malla, cama caliente, cámara cerrada) y lo que sigue siendo cosa tuya: cama limpia, distancia de la boquilla, primera capa lenta.
En resumen
- Cuando una impresión se despega a mitad, casi siempre empezó mal desde la primera capa.
- Una impresora moderna mide la cama y la calienta sola; la cama limpia, la distancia de la boquilla y una primera capa más lenta siguen siendo cosa tuya.
- El PLA y el PETG no necesitan cámara cerrada; para ABS, ASA y nailon PA6 la línea que hay que mirar en la ficha es la cámara cerrada.
Por qué la primera capa decide la impresión
La primera capa es la base sobre la que se apoya todo lo demás. Si no se adhiere a la cama, la impresión puede despegarse a mitad, o las esquinas se levantan mientras las capas de arriba se enfrían. Una buena primera capa es lisa y uniforme: líneas que se tocan sin huecos y sin crestas, iguales en toda la cama (Bambu Lab Wiki).
Lo que la impresora hace sola
Tres líneas de la ficha de MakerSpecs dicen qué parte del trabajo asume la máquina.
Nivelación automática (por malla, en un punto o ninguna). Con la nivelación por malla, la impresora palpa la cama en una cuadrícula de puntos repartidos por toda la superficie y construye con ellos un mapa virtual (Prusa Knowledge Base); mientras imprime, sube y baja la boquilla para seguir las ondulaciones de la cama. Con la nivelación en un punto solo mide la altura en un sitio. Sin ella, se nivela a mano: una hoja de papel entre la boquilla y la cama, ajustando el tornillo de cada esquina hasta que la boquilla roce apenas el papel (Bambu Lab Wiki, A1).
Cama caliente (temperatura máxima de la cama). La temperatura máxima declarada decide qué materiales se pueden imprimir: el PLA quiere 50 °C (122 °F), el PETG 70 °C (158 °F), el ABS y el ASA 100 °C (212 °F). Una cama que se queda en 80 °C (176 °F) cubre PLA y PETG, no ABS. La lista completa está en la tabla de más abajo.
Cámara cerrada. La necesitan los materiales que se contraen mucho al enfriarse: en nuestro catálogo ABS, ASA y nailon PA6. El plástico lejos de la cama se enfría, se contrae y levanta las esquinas; la Prusa Knowledge Base lo atribuye a la diferencia brusca de temperatura entre la boquilla y el aire de alrededor (Warping). El PLA no la necesita, y la propia Prusa advierte que imprimir PLA o PETG en un recinto cerrado puede no ser buena idea.
Lo que sigue siendo cosa tuya
- La cama limpia. La grasa de los dedos basta para estropear la adherencia. La cama se toca por los bordes y de vez en cuando se lava con agua caliente y un poco de lavavajillas: Bambu Lab recomienda agua y detergente y no tocar la superficie (Bambu Lab Wiki), Prusa recomienda alcohol isopropílico para la limpieza habitual y agua con jabón cuando ya no basta (Prusa Knowledge Base). Revisa las instrucciones de tu cama: algunas superficies tienen sus propias reglas.
- La temperatura correcta para el material. Normalmente la propone el laminador, una vez elegidos el filamento y el tipo de cama; en Bambu Studio, elegir el tipo de cama equivocado significa imprimir con la cama demasiado fría. El PETG quiere la cama unos 20 °C (36 °F) más caliente que el PLA.
- La distancia de la boquilla (Z-offset, «cuánto aplasta»). Es el ajuste que depende de tu cama y de tu filamento. Prusa lo llama Live Adjust Z: se afina mientras se imprime la primera capa.
- Una primera capa más lenta. Prusa sugiere alrededor del 75 % de la velocidad normal para las tres primeras capas; Bambu Lab pone como ejemplo 30 mm/s para las paredes exteriores. Las líneas más lentas tienen más tiempo para unirse.
- Mirar la primera capa antes de irte. Lleva un par de minutos, y es el momento en que todavía se puede parar la impresión.
Cómo se reconoce
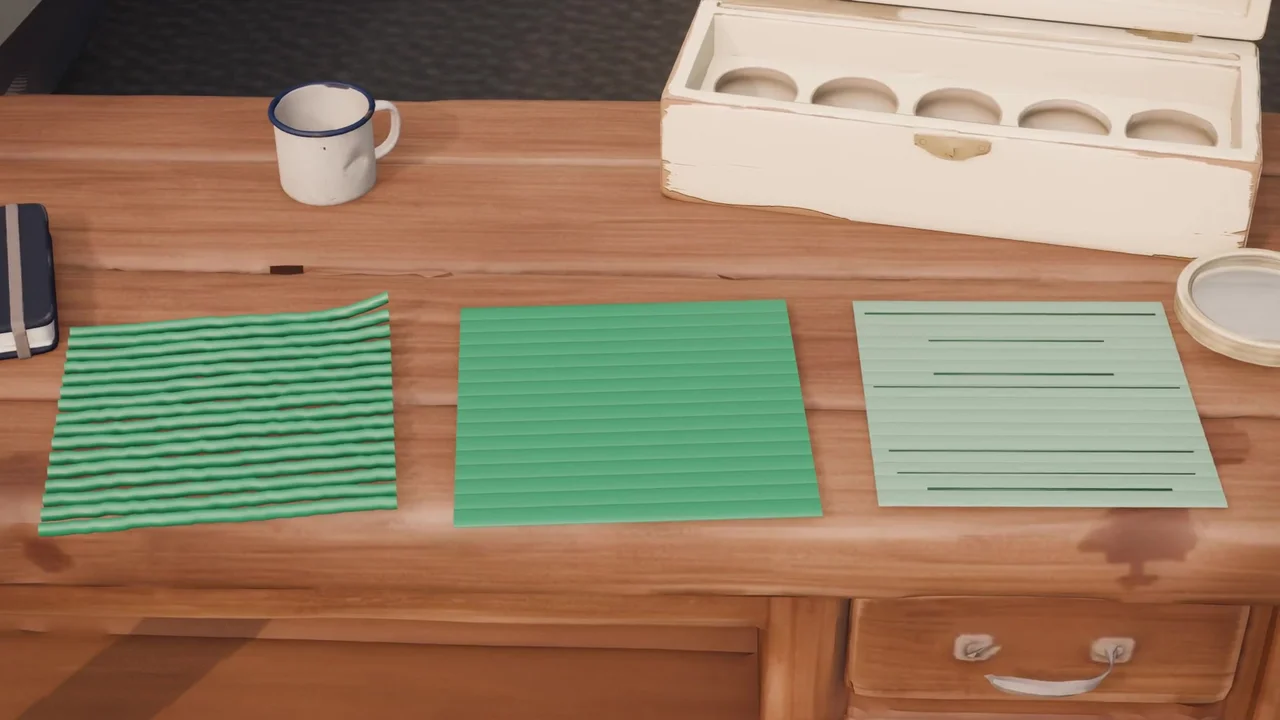
| Boquilla | Lo que se ve |
|---|---|
| Demasiado alta | Líneas redondas que no se tocan, como espaguetis; apenas se adhieren y se levantan en la primera esquina |
| Correcta | Líneas planas que se tocan, superficie lisa y uniforme |
| Demasiado baja | Capa fina, casi transparente o rayada; la boquilla arrastra y raya la cama |
Cómo se corrige: en el menú de la impresora se ajusta la distancia de la boquilla (Z-offset, Live Adjust Z) paso a paso y se vuelve a imprimir la primera capa. Prusa advierte que no hay que compensar la mala adherencia bajando la boquilla: si la cama está sucia o la temperatura es incorrecta, la culpa no es de la distancia.
Cuando se despega
| Síntoma | Causa probable | Qué hacer |
|---|---|---|
| La primera capa no se adhiere en ningún sitio | Cama sucia, o tipo de cama o temperatura equivocados | Lavar la cama; revisar material y tipo de cama en el laminador |
| Se adhiere en unas zonas y en otras no | Grasa en algunos puntos, o una nivelación que ya no corresponde a la cama | Limpiar la cama; repetir la calibración de la nivelación |
| Las esquinas se levantan durante la impresión | El material se contrae al enfriarse (ABS, ASA, nailon) | Cámara cerrada; borde (brim) en el laminador |
| La impresión se despega a mitad | La primera capa empezó mal | Volver a la primera capa: cama limpia, distancia, velocidad |
| La boquilla raya la cama | Boquilla demasiado baja | Subir el Z-offset un paso |
Materiales: temperatura de la cama y cámara cerrada
| Material | Cama | Cámara cerrada |
|---|---|---|
| PLA | 50 °C (122 °F) | no necesaria |
| PETG | 70 °C (158 °F) | no necesaria |
| TPU | 45 °C (113 °F) | no necesaria |
| ABS | 100 °C (212 °F) | necesaria |
| ASA | 100 °C (212 °F) | necesaria |
| Nylon PA6 | 90 °C (194 °F) | necesaria |
| Nylon PA12 | 70 °C (158 °F) | no necesaria |
Valores del catálogo de materiales de MakerSpecs. Para elegir entre los dos filamentos más comunes, ver PLA o PETG.
En el catálogo
De las 107 impresoras FDM del catálogo de MakerSpecs, 93 declaran nivelación por malla, casi nueve de cada diez, y ninguna se queda en un solo punto (las otras 14 no lo declaran). 86 calientan la cama a 100 °C (212 °F) o más: ocho de cada diez. La línea que divide el catálogo por la mitad es la cámara cerrada: 46 la tienen, 48 no, 13 no la declaran. Un ejemplo: la Bambu Lab A1 tiene nivelación por malla y cama hasta 100 °C (212 °F), sin cámara cerrada. Todas las máquinas: impresoras 3D FDM. Valores máximos declarados por los fabricantes, cifras a 22 de octubre de 2026.
Quién debe hacer qué
- Impresora con nivelación por malla: déjala hacer, y mantén activada la calibración de la nivelación al inicio de cada impresión, como recomienda Bambu Lab. A ti te quedan la cama limpia, la distancia y la velocidad.
- Impresora antigua o de segunda mano sin malla: la hoja de papel, esquina por esquina, y luego una segunda vuelta, porque cada tornillo influye en los demás.
- Si compras para imprimir PLA o PETG: la nivelación por malla y la cama caliente ya son lo normal (93 y 86 impresoras de 107), no un extra por el que pagar, y no necesitas cámara cerrada.
- Si vas a imprimir ABS, ASA o nailon: la línea que hay que mirar en la ficha es la cámara cerrada.
Mira a Captain Benchy explicarlo en el vídeo del 22 de octubre.
Fuentes
- Prusa Knowledge Base: First layer issues, Live adjust Z, Mesh bed leveling, Warping
- Bambu Lab Wiki: First layer not sticking, Identify and fix first layer issues with a test print, A1 manual bed tramming
- Catálogo de MakerSpecs: materiales y fichas de las impresoras FDM.