Die erste Schicht haftet nicht? Was der Drucker selbst erledigt und was Ihre Aufgabe bleibt
Wenn sich ein Druck auf halber Strecke löst, hat es fast immer bei der ersten Schicht angefangen. Was ein moderner 3D-Drucker selbst erledigt (Mesh-Nivellierung, beheiztes Bett, geschlossener Bauraum) und was Ihre Aufgabe bleibt: saubere Platte, Düsenabstand, langsame erste Schicht.
Kurz gesagt
- Wenn sich ein Druck auf halber Strecke löst, hat es fast immer schon bei der ersten Schicht angefangen.
- Ein moderner Drucker vermisst die Druckplatte und heizt sie selbst; eine saubere Platte, der Düsenabstand und eine langsamere erste Schicht bleiben Ihre Aufgabe.
- PLA und PETG brauchen keinen geschlossenen Bauraum; für ABS, ASA und Nylon PA6 ist im Datenblatt die Zeile zum geschlossenen Bauraum entscheidend.
Warum die erste Schicht über den Druck entscheidet
Die erste Schicht ist das Fundament, auf dem alles andere steht. Haftet sie nicht auf der Platte, kann sich der Druck auf halber Strecke lösen, oder die Ecken heben sich, während die oberen Schichten abkühlen. Eine gute erste Schicht ist glatt und gleichmäßig: Linien, die sich ohne Lücken und ohne Grate berühren, auf der ganzen Platte gleich (Bambu Lab Wiki).
Was der Drucker selbst erledigt
Drei Zeilen im MakerSpecs-Datenblatt zeigen, wie viel Arbeit die Maschine übernimmt.
Automatische Bettnivellierung (Mesh, ein Punkt oder keine). Bei der Mesh-Nivellierung tastet der Drucker die Platte an einem Raster von Punkten über die ganze Fläche ab und erstellt daraus eine virtuelle Karte (Prusa Knowledge Base); beim Drucken hebt und senkt er die Düse, um den Unebenheiten der Platte zu folgen. Bei der Nivellierung an einem Punkt misst er die Höhe nur an einer Stelle. Ohne wird von Hand nivelliert: ein Blatt Papier zwischen Düse und Platte, und die Schraube jeder Ecke so einstellen, dass die Düse das Papier gerade berührt (Bambu Lab Wiki, A1).
Beheiztes Druckbett (maximale Betttemperatur). Die angegebene Höchsttemperatur entscheidet, welche Materialien sich drucken lassen: PLA will 50 °C (122 °F), PETG 70 °C (158 °F), ABS und ASA 100 °C (212 °F). Ein Bett, das bei 80 °C (176 °F) aufhört, reicht für PLA und PETG, nicht für ABS. Die vollständige Liste steht in der Tabelle weiter unten.
Geschlossener Bauraum. Ihn brauchen Materialien, die beim Abkühlen stark schrumpfen: in unserem Katalog ABS, ASA und Nylon PA6. Der Kunststoff weit weg von der Platte kühlt ab, schrumpft und zieht die Ecken hoch; die Prusa Knowledge Base führt das auf den plötzlichen Temperaturunterschied zwischen Düse und Umgebungsluft zurück (Warping). PLA braucht ihn nicht, und Prusa selbst weist darauf hin, dass PLA oder PETG in einem geschlossenen Gehäuse zu drucken keine gute Idee sein könnte.
Was Ihre Aufgabe bleibt
- Eine saubere Platte. Das Fett der Finger reicht, um die Haftung zu verderben. Die Platte an den Rändern anfassen und ab und zu mit warmem Wasser und etwas Spülmittel waschen: Bambu Lab empfiehlt Wasser und Spülmittel und die Oberfläche nicht zu berühren (Bambu Lab Wiki), Prusa empfiehlt Isopropylalkohol für die normale Reinigung und Wasser mit Spülmittel, wenn das nicht mehr reicht (Prusa Knowledge Base). Prüfen Sie die Anleitung Ihrer Platte: Manche Oberflächen haben eigene Regeln.
- Die richtige Betttemperatur für das Material. Meist schlägt sie der Slicer vor, sobald Filament und Plattentyp gewählt sind; in Bambu Studio bedeutet ein falscher Plattentyp, mit zu kaltem Bett zu drucken. PETG will das Bett etwa 20 °C (36 °F) wärmer als PLA.
- Der Düsenabstand (Z-Offset, „wie stark gequetscht wird“). Das ist die Einstellung, die von Ihrer Platte und Ihrem Filament abhängt. Prusa nennt sie Live Adjust Z: Sie wird fein eingestellt, während die erste Schicht gedruckt wird.
- Eine langsamere erste Schicht. Prusa empfiehlt etwa 75 % der normalen Geschwindigkeit für die ersten drei Schichten; Bambu Lab nennt als Beispiel 30 mm/s für die Außenwände. Langsamere Linien haben mehr Zeit, sich zu verbinden.
- Die erste Schicht ansehen, bevor man weggeht. Das dauert ein paar Minuten, und in diesem Moment lässt sich der Druck noch abbrechen.
Woran man es erkennt
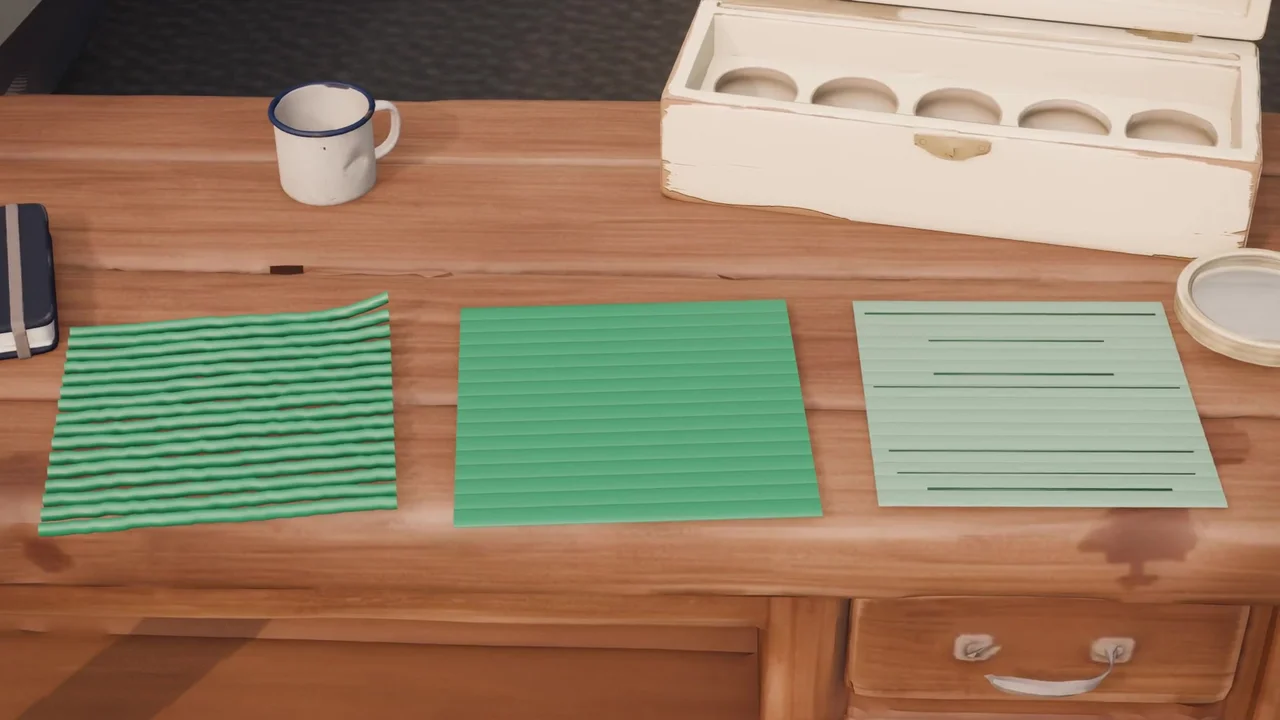
| Düse | Was man sieht |
|---|---|
| Zu hoch | Runde Linien, die sich nicht berühren, wie Spaghetti; sie haften kaum und heben sich an der ersten Ecke |
| Richtig | Flache Linien, die sich berühren, eine glatte, gleichmäßige Oberfläche |
| Zu tief | Eine dünne Schicht, fast durchsichtig oder gerillt; die Düse schleift und kratzt über die Platte |
So korrigiert man es: im Menü des Druckers den Düsenabstand (Z-Offset, Live Adjust Z) in kleinen Schritten anpassen und die erste Schicht erneut drucken. Prusa warnt davor, schlechte Haftung durch Absenken der Düse auszugleichen: Ist die Platte schmutzig oder die Temperatur falsch, liegt es nicht am Abstand.
Wenn sich der Druck löst
| Symptom | Wahrscheinliche Ursache | Was tun |
|---|---|---|
| Die erste Schicht haftet nirgends | Schmutzige Platte, oder falscher Plattentyp oder falsche Betttemperatur | Platte waschen; Material und Plattentyp im Slicer prüfen |
| Sie haftet an manchen Stellen, an anderen nicht | Fett an einzelnen Stellen, oder eine Nivellierung, die nicht mehr zur Platte passt | Platte reinigen; Bettnivellierung neu kalibrieren |
| Die Ecken heben sich während des Drucks | Das Material schrumpft beim Abkühlen (ABS, ASA, Nylon) | Geschlossener Bauraum; Brim im Slicer |
| Der Druck löst sich auf halber Strecke | Die erste Schicht ist schlecht gestartet | Zurück zur ersten Schicht: saubere Platte, Abstand, Geschwindigkeit |
| Die Düse kratzt über die Platte | Düse zu tief | Z-Offset um einen Schritt erhöhen |
Materialien: Betttemperatur und geschlossener Bauraum
| Material | Bett | Geschlossener Bauraum |
|---|---|---|
| PLA | 50 °C (122 °F) | nicht nötig |
| PETG | 70 °C (158 °F) | nicht nötig |
| TPU | 45 °C (113 °F) | nicht nötig |
| ABS | 100 °C (212 °F) | nötig |
| ASA | 100 °C (212 °F) | nötig |
| Nylon PA6 | 90 °C (194 °F) | nötig |
| Nylon PA12 | 70 °C (158 °F) | nicht nötig |
Werte aus dem Materialkatalog von MakerSpecs. Für die Wahl zwischen den zwei verbreitetsten Filamenten siehe PLA oder PETG.
Im Katalog
Von den 107 FDM-Druckern im MakerSpecs-Katalog geben 93 eine Mesh-Bettnivellierung an, fast neun von zehn, und keiner beschränkt sich auf einen einzigen Punkt (die übrigen 14 machen keine Angabe). 86 heizen das Bett auf 100 °C (212 °F) oder mehr: acht von zehn. Die Zeile, die den Katalog in zwei Hälften teilt, ist der geschlossene Bauraum: 46 haben einen, 48 nicht, 13 machen keine Angabe. Ein Beispiel: Der Bambu Lab A1 hat Mesh-Nivellierung und ein Bett bis 100 °C (212 °F), ohne geschlossenen Bauraum. Alle Maschinen: FDM-3D-Drucker. Höchstwerte laut Herstellerangaben, Zahlen vom 22. Oktober 2026.
Wer was tun sollte
- Drucker mit Mesh-Nivellierung: ihn machen lassen und die Kalibrierung der Bettnivellierung zu Beginn jedes Drucks eingeschaltet lassen, wie Bambu Lab empfiehlt. Ihnen bleiben saubere Platte, Abstand und Geschwindigkeit.
- Älterer oder gebrauchter Drucker ohne Mesh: das Blatt Papier, Ecke für Ecke, dann eine zweite Runde, weil jede Schraube die anderen beeinflusst.
- Wenn Sie kaufen, um PLA oder PETG zu drucken: Mesh-Nivellierung und beheiztes Bett sind inzwischen Standard (93 und 86 von 107 Druckern), kein Extra, für das man bezahlt, und einen geschlossenen Bauraum brauchen Sie nicht.
- Wenn Sie ABS, ASA oder Nylon drucken werden: Die Zeile, auf die es im Datenblatt ankommt, ist der geschlossene Bauraum.
Sehen Sie, wie Captain Benchy es im Video vom 22. Oktober erklärt.
Quellen
- Prusa Knowledge Base: First layer issues, Live adjust Z, Mesh bed leveling, Warping
- Bambu Lab Wiki: First layer not sticking, Identify and fix first layer issues with a test print, A1 manual bed tramming
- MakerSpecs-Katalog: Materialien und Datenblätter der FDM-Drucker.